1、立项原因与痛点: 在汽车零部件、水泵制造等离散制造行业,水泵的装配(轴承压装、叶轮压装、法兰压装)与检测(气密性)往往分布在多个独立工位。传统产线各工位数据孤立,人工干预多,极易发生漏装、错装、压装力不达标或气密性不良等问题;且一旦出现质量事故,缺乏单件产品全生命周期的追溯依据(无法精准定位是哪个工位、哪把刀具、什么参数出了问题)。此外,老板和车间主任无法实时掌握产线的宏观产能与良率。
2、业务背景: 本系统专为自动化装配线打造,作为上位机中央控制与数据采集系统(SCADA),与西门子/汇川 PLC、发那科/ABB 机器人、扫码枪及高精度传感器深度协同。系统统筹 OP10 至 OP40 四大工位,实现对工件条码的防重校验、机器人流转逻辑控制、多工位压装力/位移曲线采集,以及气密检测数据的实时抓取。最终结合“数字大屏”,为管理层提供实时的产能与良率宏观视图,打造真正的“无人化、可追溯、数字驱动”的智能工厂。
1、项目具体功能模块:
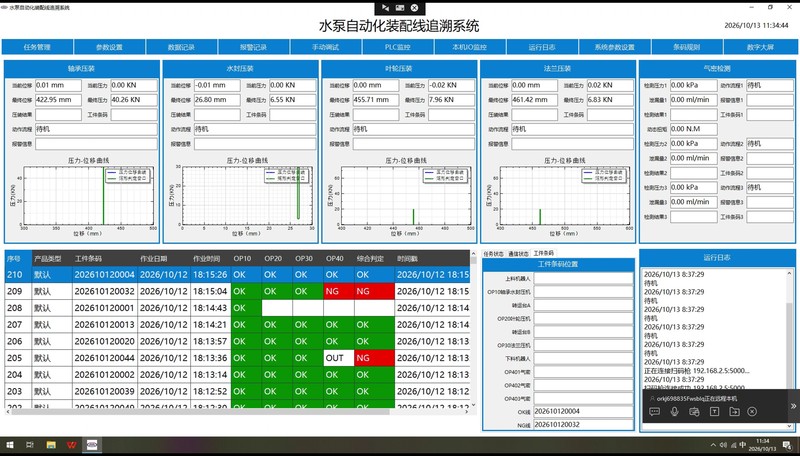
多工位全流程监控中心: 实时展示 OP10(轴承水封压装)、OP20(叶轮压装)、OP30(法兰压装)的“压力-位移曲线图”及最终参数;同时监控 OP40 三个气密检测通道的泄漏量。
实时工件流转追踪: 以可视化面板显示工件条码在上料机器人、各压机、转运台、气密机、OK/NG 线之间的实时物理位置流转状态。
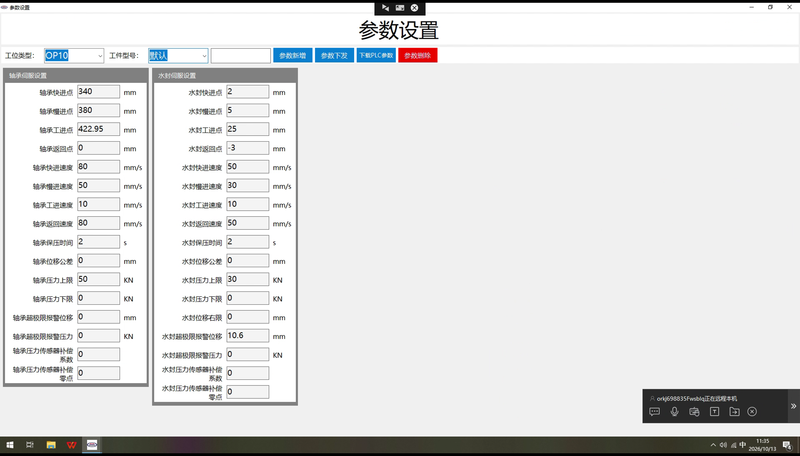
智能任务与配方管理: 按批次号、生产总数创建生产任务;支持一键切换工件型号,系统自动从配置库加载并下发对应的压装压力、位移上下限及气密阈值等参数到 PLC。
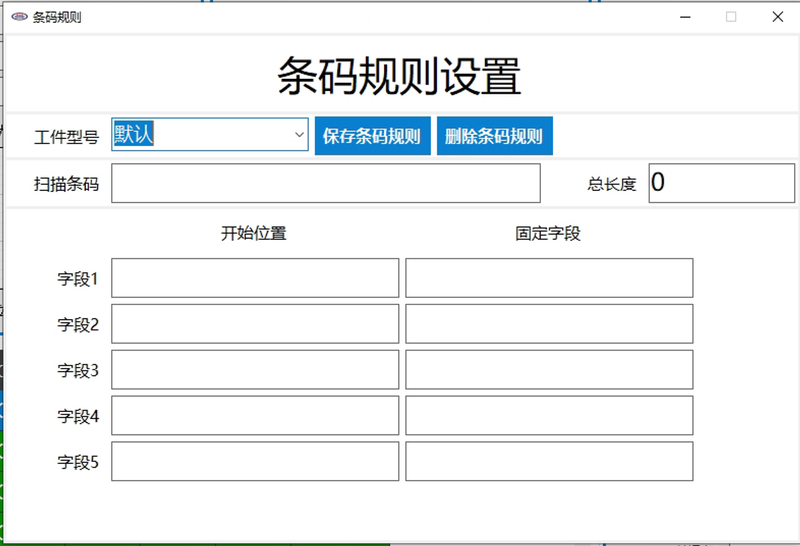
严密的条码规则与防错: 支持按字段位置解析条码,防止上错型号;具备“重码允许/拦截”开关,从源头杜绝重复加工。
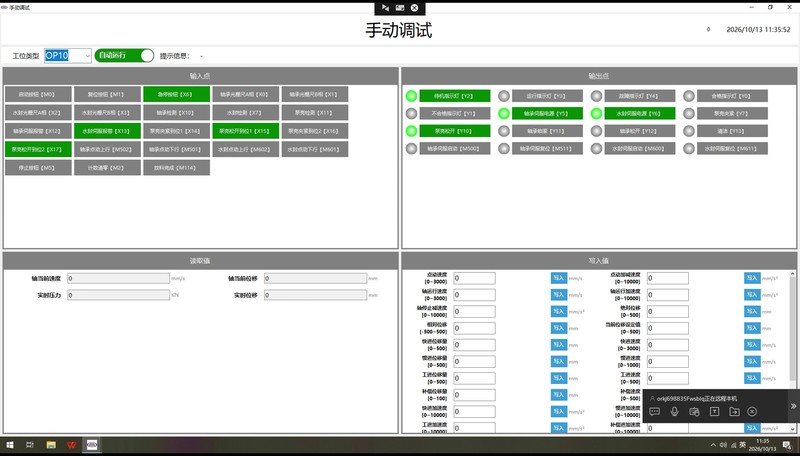
万能底层调试台: 按工位切换,实时监控 PLC 的 X/Y/M/D/E 等寄存器的值,支持手动写入变量(int16/32/float),用于设备联调与快速排故。
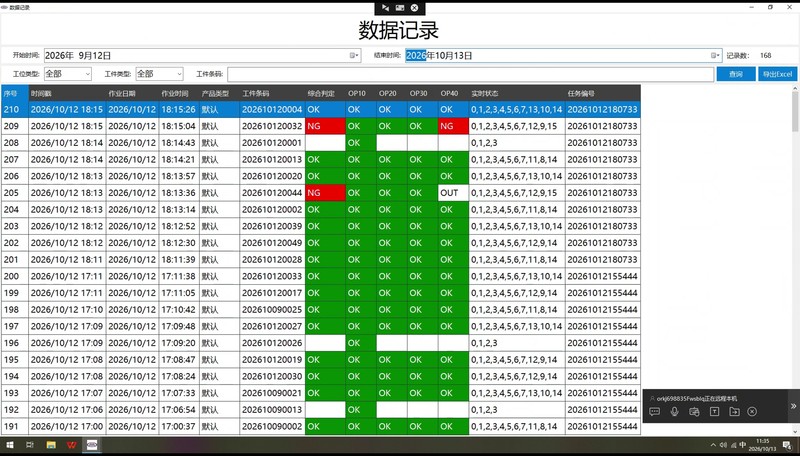
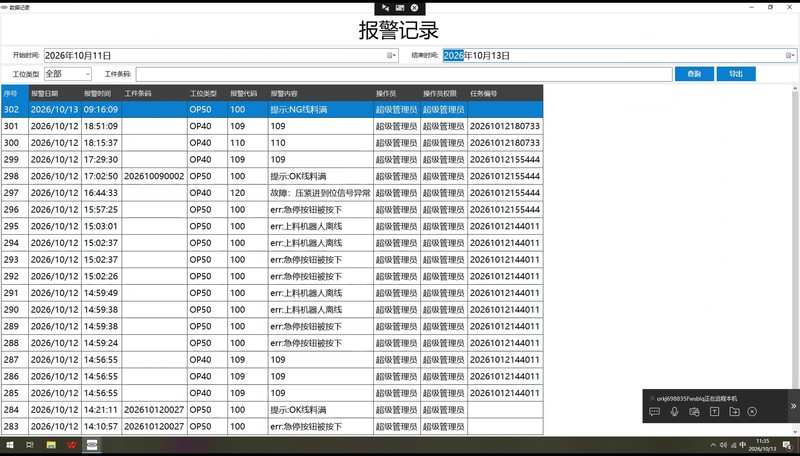
工业级数据追溯与报警: 记录所有工位的压装数据、气密值及综合判定。一旦某工位 NG,系统立刻触发报警并记录,且严禁该工件流入下道工序或自动分流至 NG 线。
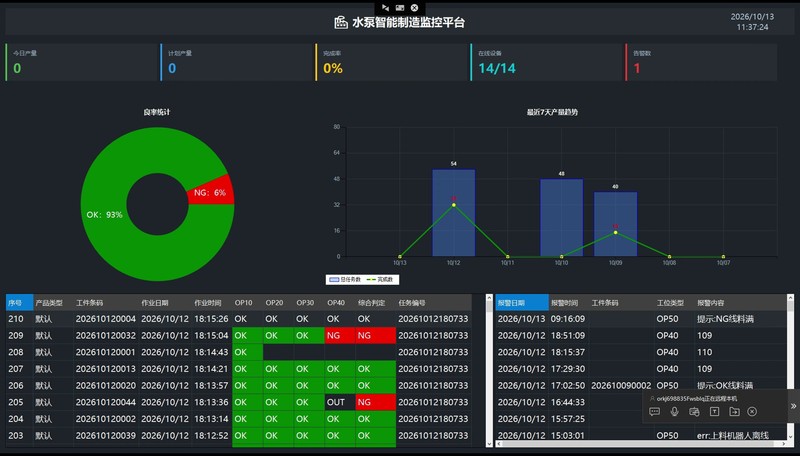
数字大屏(看板): 通过多显示器扩展,实时展示今日产量、计划完成率、设备在线状态、今日良率环形图、最近 7 天产量趋势及实时报警信息。
2、主要功能描述:
产线组长在后台创建生产任务并设置目标产量。操作员扫码后,设备自动运转,软件实时绘制 OP10-OP30 的压装力-位移曲线,并监控气密测试。只要有一个工位判定为 NG,系统立刻联动 PLC 将该工件剔除至不良品线,并在大屏上闪烁告警。全天生产结束后,管理层只需看一眼数字大屏,即可全面掌握车间的产能与质量状况,并可导出整批次的条码追溯数据。
1、个人负责的具体任务:
作为该产线软件的核心架构师与开发工程师,主导了需求拆解、协议设计、核心算法实现及部署联调。
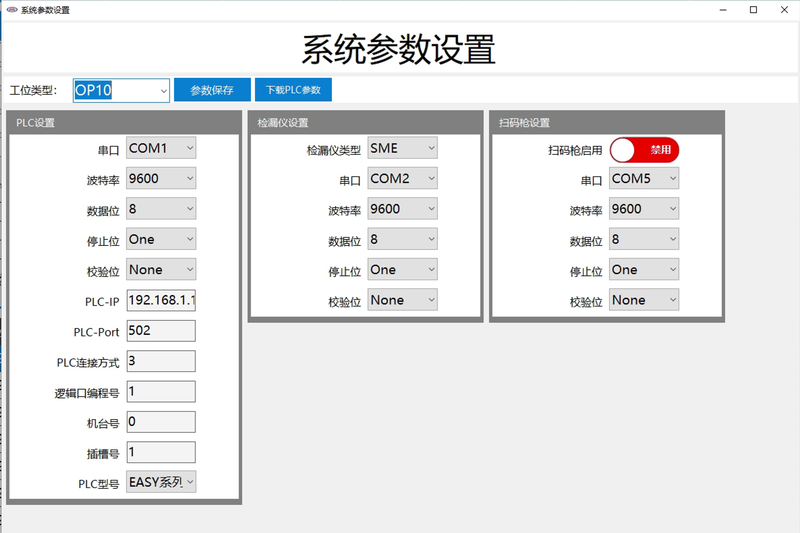
设计并实现多线程高并发的 PLC 通信架构,确保对 4 个工位、几十个传感器及 IO 点的毫秒级轮询,保障产线节拍不延误;
攻克了“压力-位移曲线”的高频数据采集与实时渲染技术,利用双缓冲图表控件解决海量数据绘图时的 UI 卡顿;
编写了严格的“产品流转状态机”,确保条码在 OP10、OP20、OP30、OP40 之间的流转逻辑必须符合工艺顺序,防止漏工序;
设计并开发了通用的“参数配方管理”模块,通过反射技术实现 WinForm 表单与配置项的自动绑定,免除大量硬编码;
独立完成了数字大屏的 UI 设计与数据聚合接口,利用定时器实现宏观数据与微观报警的实时刷新。
2、技术栈与架构实现亮点:
技术栈: C# / .NET Framework / WinForm / 自研或开源的高性能 PLC 通信组件 (S7/Modbus) / 高性能图表控件 / SQL Server。
软硬协同与防错闭环: 系统不仅仅是“读数据”,更是“控产线”。在软件底层设计了“质量拦截逻辑”,当 OP10 压装力超差时,软件不但记录报警,还会向 PLC 的特定 M 寄存器写入拦截标志,PLC 读到此标志后直接将该工件分流至 NG 线,实现了软件逻辑与机械动作的完美闭环。
高频时序数据处理: 压装工艺中,压头每下压 0.1mm 都会产生海量数据。系统采用生产者-消费者模式,通过后台线程高频读取 PLC 寄存器,存入队列,再交由 UI 线程定时(如 100ms)绘图,既保证了工艺曲线的完整还原,又避免了界面假死。
声明:本文仅代表作者观点,不代表本站立场。如果侵犯到您的合法权益,请联系我们删除侵权资源!如果遇到资源链接失效,请您通过评论或工单的方式通知管理员。未经允许,不得转载,本站所有资源文章禁止商业使用运营!

下载安装【程序员客栈】APP
实时对接需求、及时收发消息、丰富的开放项目需求、随时随地查看项目状态







评论