

面向连接器线圈模块的量产质量管控,基于纯LabVIEW平台独立开发了一套集功能测试(FG)与量具重复性再现性分析(GRR)
于一体的自动化测试系统。


点击空白处退出提示



面向连接器线圈模块的量产质量管控,基于纯LabVIEW平台独立开发了一套集功能测试(FG)与量具重复性再现性分析(GRR)
于一体的自动化测试系统。
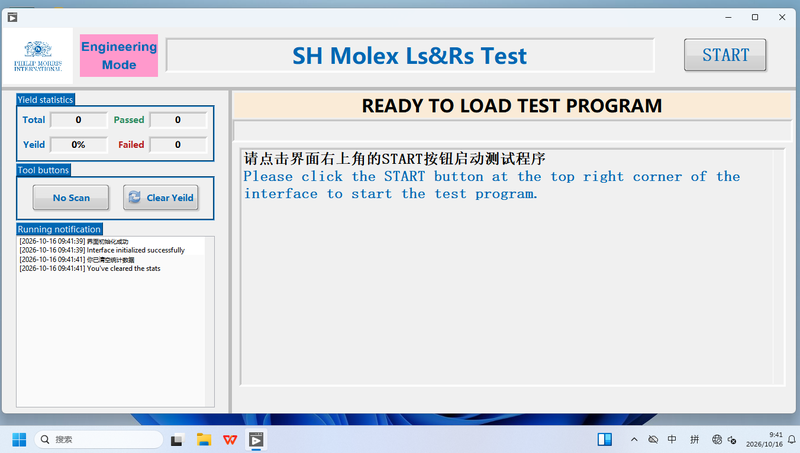
系统通过SCPI协议精准控制稳科(WK)6500P高频阻抗测试仪,集成PLC气动控制与条码扫描,实现
线圈电感(Ls)与直流电阻(Rs)的高频(6.78MHz)精密测量、自动判定及测试报告生成。
1、底层仪器驱动与气动控制:使用LabVIEW开发6500P阻抗仪的SCPI通讯驱动,配置多参数测量模式(Term1/2、串联等效、
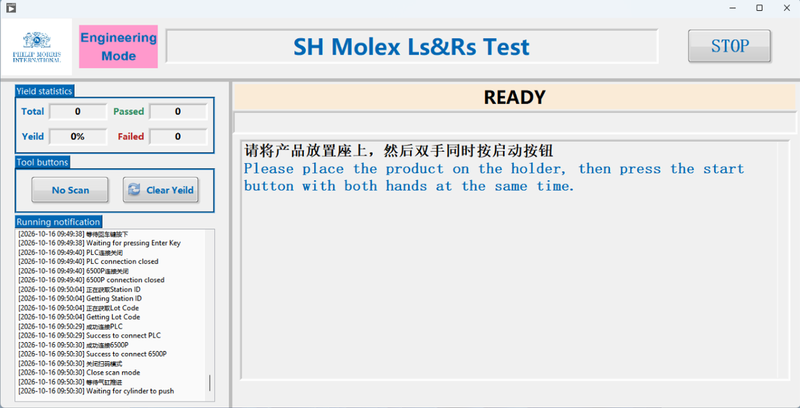
6.78MHz、20mA驱动)。通过串口/网口与PLC通讯,实现双手防呆启动、气缸自动下压与安全限位控制,保障操作人员安全与探
针接触的可靠性。
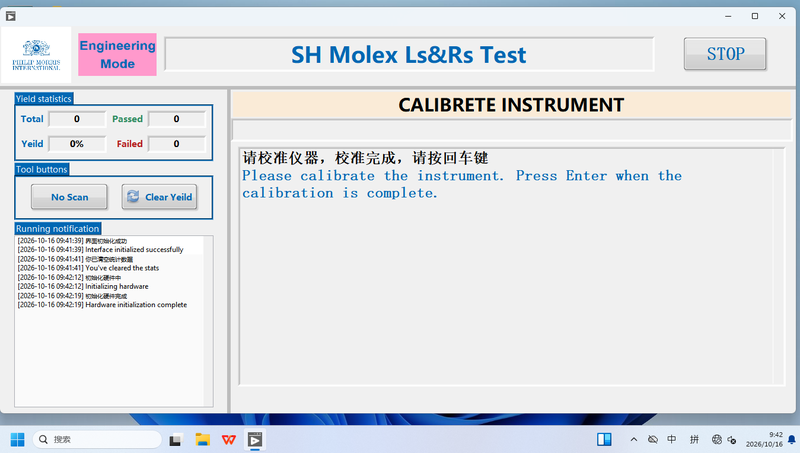
2、高频校准逻辑与防呆机制:针对高频阻抗测量的易漂移特性,在软件中严格实现“3小时强制校准提醒”机制,防止因环境温
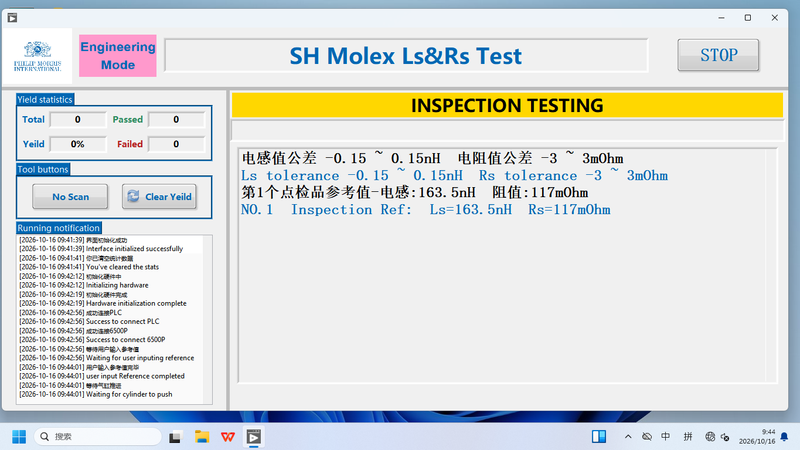
漂导致误判。内置标准件(Golden Sample)点检流程,自动比对并校验开路、短路、100Ω及10pF/100pF等校准状态的偏差范
围,确保测试精度稳定在0.1%。
业务流闭环与GRR深度分析:
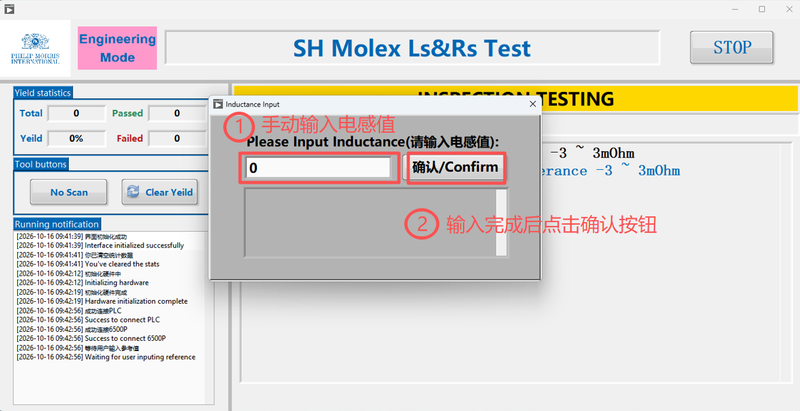
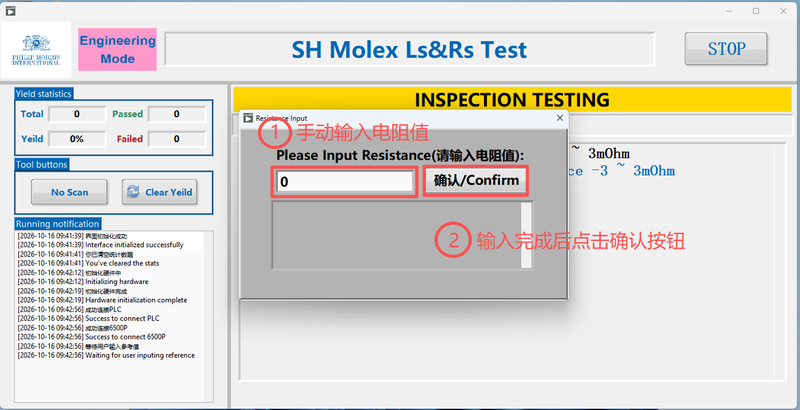
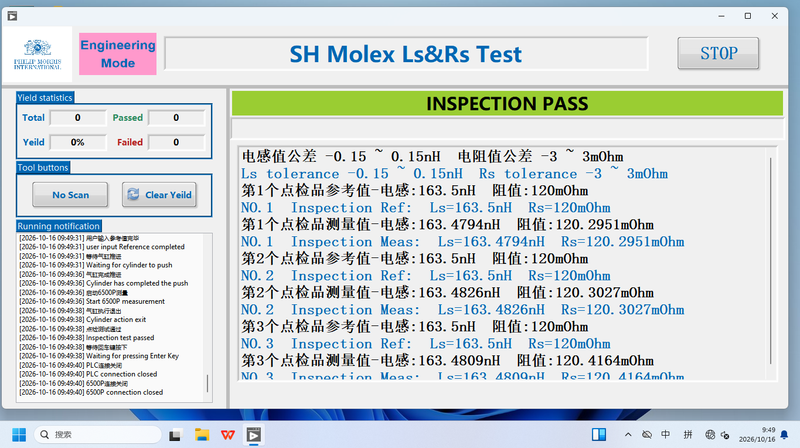
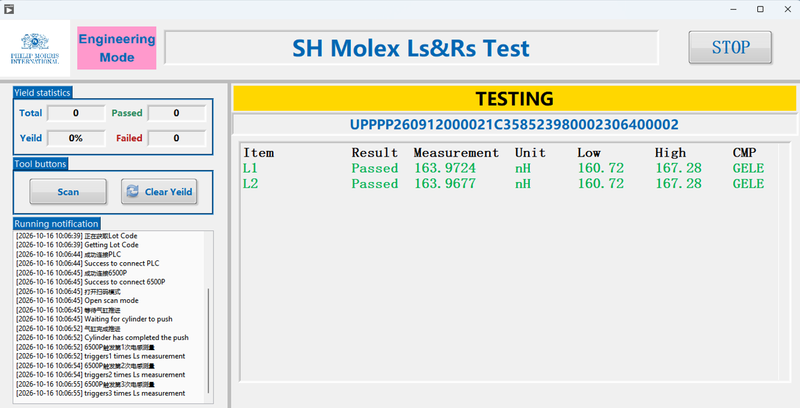
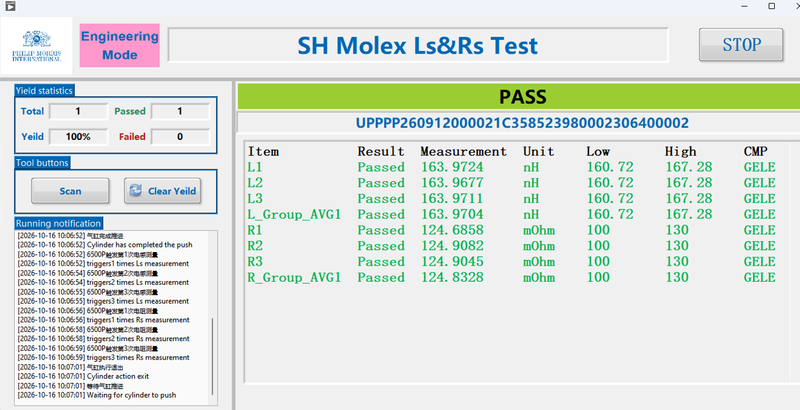
3、FG测试:实现“扫码 -> ID录入 -> 自动下压 -> Ls/Rs采集 -> 区间判定(如L:160.72~167.28nH, R:100~130mΩ) -> 自动生
成Excel测试报告”的全自动流程。
4、GRR测试:独立开发GRR专用测试界面,支持多次循环测量与数据统计,自动计算并输出GRR报告,验证测试系统的重复性与
再现性满足严苛的工业标准。
参数化配置与异常处理:设计基于INI文件的配置系统,支持产线工程人员在不修改源码的情况下,灵活调整测试上下限
(Low/High Limit)、扫码模式(Scan/No Scan)及测试模式(工程模式/生产模式)。构建全局错误处理框架(Error Code
1~6),当出现仪器断连、扫码失败或PLC无响应时,自动弹窗报警并记录Error Log(TXT),提升产线排障效率。

评论