本项目应用于制造企业智能化生产与自动物流协同场景,涉及PLC控制系统、WCS、AGV及多种自动化设备之间的控制与信息交互。
在多设备协同场景中,单台设备能够正常动作,并不代表整个生产或物流任务能够顺利完成。上层系统需要下发任务,现场设备需要执行相应动作,并将运行状态、执行进度及异常信息反馈给上层系统。
如果PLC与WCS之间的通信、设备状态或任务反馈出现问题,可能造成任务无法继续执行、设备等待或异常信息无法及时传递。
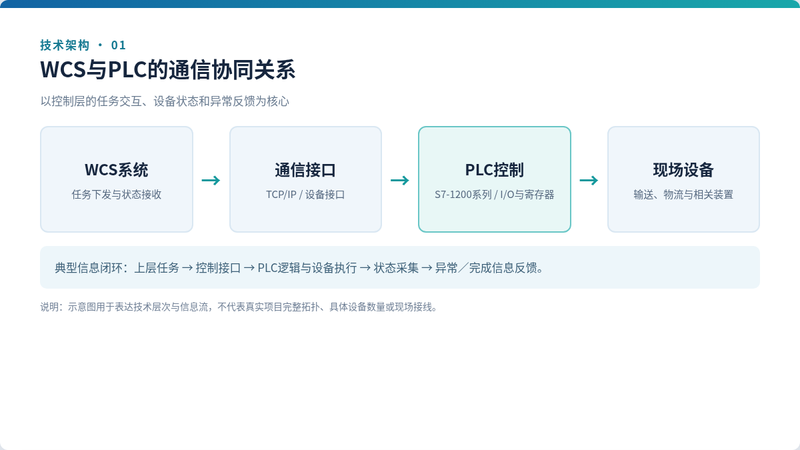
项目采用PLC与WCS协同的控制架构,通过工业网络及相关通信接口实现任务交互、设备状态采集和控制反馈。项目合同约定整体交付周期约6个月,现已完成交付。本人主要参与其中的自动化控制相关工作。
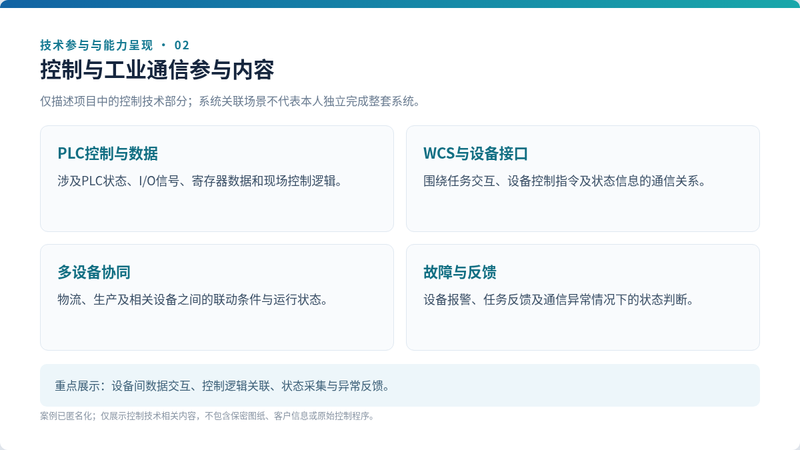
本项目控制部分主要涉及PLC控制、工业通信、设备状态采集及多设备协同,主要功能包括:
1. PLC控制:使用西门子S7-1200系列PLC,其中涉及S7-1214C控制器,处理现场设备控制逻辑及相关输入输出信号。
2. 工业网络通信:PLC侧涉及PROFINET工业网络,用于控制设备之间的通信连接。
3. WCS与PLC交互:通过TCP/IP及相关接口方式,实现WCS与PLC之间的控制信息和数据交换。
4. 任务信息传递:上层系统下发任务后,通过WCS协调任务处理,并与底层控制系统进行相应的信息交互。
5. 设备状态采集:涉及PLC输入输出状态、寄存器数据、设备运行状态和相关控制反馈信息。
6. 多设备协同:结合自动化设备、AGV及相关生产设备的运行状态,支持任务衔接与控制协同。
7. 异常状态反馈:涉及设备故障、通信异常、任务执行异常等状态信息的识别、反馈和报警。
8. 运行监控:通过相关监控系统查看设备运行、任务执行和异常状态,辅助现场人员了解设备情况。
以上为项目控制架构涉及的主要功能,不代表本人独立开发了整个WCS、AGV调度系统或全部设备程序。
本人参与本项目的自动化控制相关工作,主要涉及PLC控制、设备状态反馈、工业通信及多设备协同等技术内容。
项目使用西门子S7-1200系列PLC,涉及S7-1214C控制器,现场控制网络采用PROFINET等工业通信方式。WCS与PLC之间通过TCP/IP及相关接口进行通信,涉及I/O信号、寄存器数据、连接状态及控制信息的交互。
项目的一个重要技术特点,是现场设备动作与上层任务状态需要保持对应关系。WCS下发或协调任务后,底层控制系统需要根据实际设备状态及控制条件进行处理,并将相应的运行信息反馈给系统。
相关控制工作涉及设备指令、动作条件、状态反馈、通信连接及异常信息等方面的技术判断。
与单机PLC控制相比,本项目更强调不同设备及不同控制系统之间的信息一致性和协同关系。
项目根据合同约定完成了整体交付,整体交付周期约6个月。本人参与的是其中的自动化控制部分,以上说明不包含客户保密资料,也不将整个项目的软件和控制系统归为个人独立研发成果。
声明:本文仅代表作者观点,不代表本站立场。如果侵犯到您的合法权益,请联系我们删除侵权资源!如果遇到资源链接失效,请您通过评论或工单的方式通知管理员。未经允许,不得转载,本站所有资源文章禁止商业使用运营!

下载安装【程序员客栈】APP
实时对接需求、及时收发消息、丰富的开放项目需求、随时随地查看项目状态







评论